

Контроль сварных соединений: виды, методы и объемы
Сварка и контроль сварных соединений формируют каркас безопасности металлических конструкций. От того, насколько качественно выполнено стыковое соединение, напрямую зависит несущая способность здания или трубопровода. Скрытые изъяны не видны глазу, но под нагрузкой они провоцируют внезапные разрушения. Проверка швов встроена в систему строительного контроля наравне с испытаниями бетона. Игнорировать этот этап значит рисковать надежностью всего объекта.
Типичные дефекты сварного шва
Даже при высокой квалификации сварщика в металле возникают нарушения сплошности. Основные дефекты сварного шва делят на внешние и внутренние.
- Непровар. Отсутствие сплавления между основным и наплавленным металлом.
- Пора. Полость в массиве, заполненная газом, оставшимся при кристаллизации.
- Шлаковое включение. Остатки флюса или покрытия электрода внутри металла.
- Подрез. Канавка по краю, резко снижающая прочность сечения.
- Трещины. Самые опасные изъяны, мгновенно распространяющиеся под нагрузкой.
Допустимые размеры таких несплошностей строго лимитированы нормами. Всё, что выходит за рамки, признается браком и подлежит обязательному исправлению.
Разрушающие и неразрушающие методы контроля
Проверка делится на две группы. Разрушающие методы применяют к контрольным образцам-свидетелям. Их вырезают из тестовых стыков и испытывают на разрыв или изгиб. Это дает точные механические характеристики, но безвозвратно портит образец.
Неразрушающие методы позволяют проверять реальные конструкции прямо на объекте. Инженер использует дефектоскоп, чтобы найти скрытые угрозы, не нарушая целостность металла. Именно эти способы составляют основу приемочных испытаний.
Методы контроля по ГОСТ
Основные термины и виды сварных соединений регламентирует ГОСТ 3242-79. Конкретные методики описаны в профильных стандартах.
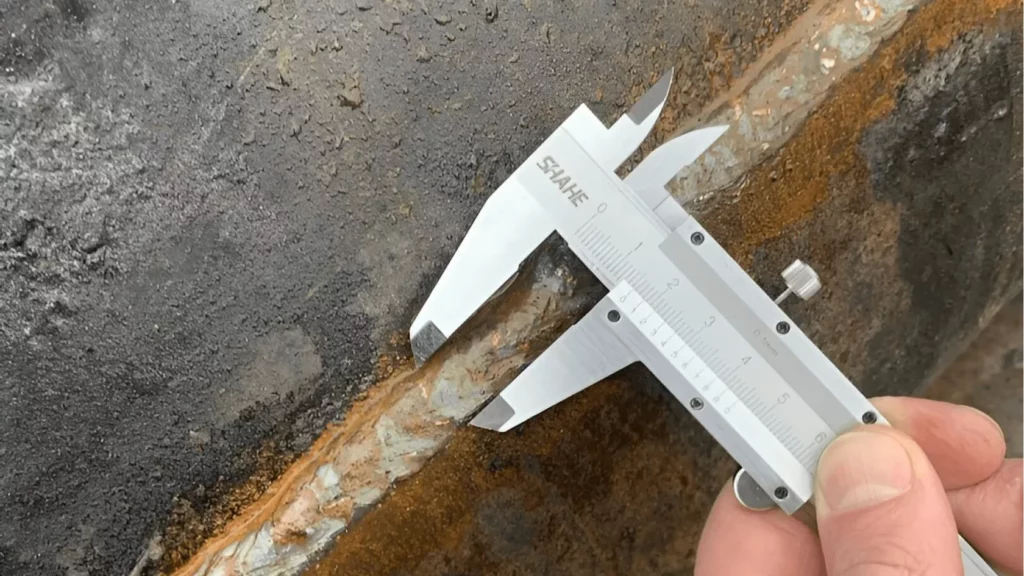
Визуальный и измерительный контроль (ВИК) выполняется по РД 03-606-03. Специалист проверяет геометрию, измеряет катет шва и ищет внешние трещины.
Ультразвуковой контроль выявляет внутренние дефекты без разрушения металла на глубине шва. Волна отражается от границ сред, показывая размер и расположение несплошности.
Радиографический контроль фиксирует поры и непровары на рентгеновской пленке или цифровом детекторе. Это наглядный способ оценки внутренней структуры.
Капиллярный и магнитопорошковый контроль используют для поиска поверхностных и подповерхностных трещин в ферромагнитных сталях.
| Метод контроля | Назначение | Выявляемые дефекты |
| ВИК | Проверка геометрии и поверхности | Подрезы, наружные трещины, неравномерность |
| Ультразвуковой контроль | Глубинная проверка металла | Непровары, внутренние трещины, шлак |
| Радиографический контроль | Визуализация внутренней структуры | Пора, непровар, скрытые полости |
| Капиллярный контроль | Поиск микротрещин на поверхности | Поверхностные надрывы |
Объемы контроля сварных соединений
Сколько швов нужно проверить? Объем контроля назначается в процентах от общей длины стыков. Такие объемы контроля сварных соединений зависят от категории ответственности конструкции, указанной в рабочем проекте.
Для рядовых элементов часто достаточно выборочной проверки (10-20 % длины). Для ответственных узлов, работающих под давлением или динамической нагрузкой, требуется сплошная проверка — до 100 % протяженности. Проектная документация четко указывает, какие виды контроля сварных соединений применять, опираясь на методы контроля сварных соединений ГОСТ.
Оформление результатов и роль лаборатории
Любая проверка завершается документально. Лаборатория выдаёт протокол с указанием всех выявленных отклонений. Если дефекты превышают допустимые нормы, шов идёт в отбраковку. После переварки обязательно проводится повторный контроль того же участка.
Независимая экспертиза снимает риски при сдаче объекта технадзору. Заказать профессиональный контроль качества сварных швов с оформлением всех документов по нормативам вы можете на главной странице строительно-технической экспертизы. Специалисты обеспечат точность измерений и оперативное предоставление результатов.