

Визуально-измерительный контроль (ВИК): как проводится и чем
Визуально-измерительный контроль — базовый метод неразрушающего контроля, выполняемый первым. Если дефект виден глазу, применять ультразвук или рентген бессмысленно. Он позволяет быстро оценить качество сборки, не разрушая конструкцию. Метод имеет ограничения: выявляет только поверхностные и доступные для осмотра изъяны. Скрытые внутренние дефекты, такие как глубокие непровары в корне шва, этим способом не обнаружить.
Нормативная база ВИК
Порядок проведения инспекции строго регламентирован. Основным документом в России выступает РД 03-606-03, гармонизированный с международным стандартом ГОСТ Р ИСО 17637-2014. Эти нормы диктуют не только методику, но и условия работы на площадке. Например, освещённость контролируемой поверхности должна составлять не менее 500 люкс. Если естественного света недостаточно, дефектоскопист обязан использовать переносные светильники. Стандарт также требует, чтобы специалист имел действующее удостоверение о квалификации не ниже II уровня.
Инструменты для ВИК
Для точной оценки геометрии и состояния металла обычного взгляда недостаточно. Инженер использует специализированный набор ВИК. Основные позиции:
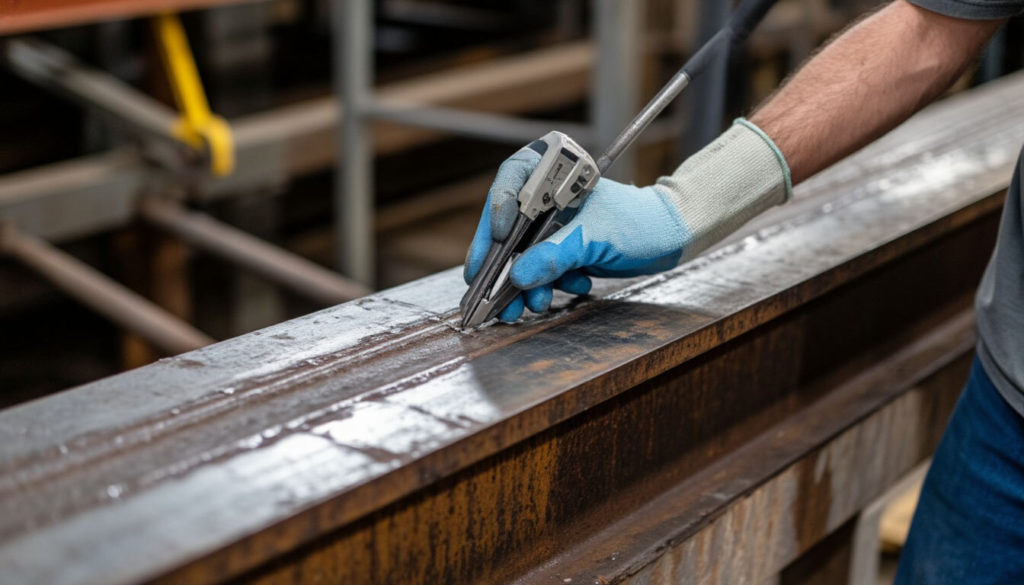
- Шаблон сварщика УШС-3. Универсальный прибор для замера катет шва, высоты усиления и величины зазора в стыке.
- Лупа с подсветкой. Увеличивает мелкие детали для поиска микротрещин и поверхностных пор.
- Штангенциркуль и металлические линейки. Нужны для общих геометрических замеров деталей.
- Эталон шероховатости. Сравнительный образец для оценки чистота поверхности после механической зачистки.
- Люксметр. Прибор для объективного замера уровня освещенности рабочей зоны.
Порядок проведения контроля
Процедура делится на четкие технологические этапы. Сначала идет подготовка и очистка поверхности. Контролируемый участок и прилегающие зоны шириной не менее 20 мм с каждой стороны тщательно очищают от шлака, брызг металла, ржавчины и окалины. Идеальная чистота поверхности критически важна для точности измерений.
Далее следует визуальный осмотр. Инженер ищет явные нарушения геометрии: подрез, смещение кромок, наплывы или прожоги.
Третий этап — инструментальные замеры. Специалист прикладывает шаблоны и линейки, фиксируя фактические размеры. Все выявленные отклонения заносятся в черновик для последующего оформления.
| Контролируемый параметр | Применяемый инструмент |
| Катет шва и высота усиления | Шаблон сварщика УШС-3 |
| Смещение кромок | Шаблон УШС-3 или штангенциркуль |
| Подрезы и микротрещины | Лупа с подсветкой (увеличение 7-10 крат) |
| Чистота поверхности | Эталон шероховатости |
| Уровень света на объекте | Люксметр |
Объём визуально-измерительного контроля
Согласно нормам, объем визуально измерительного контроля составляет 100 % длины всех сварных соединений в конструкции. Это сплошной метод, не допускающий выборочной проверки ответственных узлов. Инспекции последовательно ведут на трех ключевых этапах: подготовка кромок под сварку, непосредственно процесс сварки (например, контроль межпроходной зачистки) и финальный осмотр готового шва. Такой подход позволяет отсечь брак на ранней стадии, экономя ресурсы на переделку.
Оформление результатов ВИК
По итогам инспекции визуально измерительным методом контроля специалист формирует официальное заключение или запись в журнале ВИК. В документе указывают номера швов, примененные визуально измерительный контроль инструменты и выявленные дефекты. Если параметры выходят за допустимые пределы, участок подвергают отбраковке. После устранения замечаний обязательно проводят повторный осмотр того же места.
Надежная инструментальная проверка снимает риски при сдаче объекта технадзору. Заказать профессиональный визуально измерительный контроль гост с оформлением всех протоколов вы можете на главной странице строительно-технической экспертизы. Наши эксперты обеспечат точность замеров и полное соответствие нормативам.